Карбоновое волокно и технологии
Часть 2 <на самом деле это часть 1>
Пытаясь помочь вам немного приподнять завесу из непонятных терминов и различной чепухи, которую вы можете найти повсеместно, мы <то есть они – прим. ред.> решили подготовить для вас небольшой материал об основах технологии карбона. Вы наверняка заметили, что существует много красивой рекламы «карбоновых» изделий и множество заявлений о превосходстве в том или ином виде. Мы считаем, что на рынке существует множество отличных карбоновых велосипедов… <далее пустой треп и реклама> …так что не будем больше бить кулаком в грудь, а просто расскажем о том, что мы знаем о карбоновом волокне.
Слово композит дословно означает «сделанный из нескольких частей». В композитной раме, составляющими частями являются: армирующее волокно – обычно мы говорим о углеродном волокне, но это может быть стекло или кевлар или сразу и то и другое а также смола. Углеродный композит получает всю свою прочность от набора одноименных волокон в составе композита, но эти волокна ничего не значат без смолы, которая соединяет их вместе, образуя матрицу.
В прошедшее десятилетие основным фактором сделавшим возможным появление карбоновых велосипедов высочайшего качества стал прогресс в производстве, как карбонового волокна так и соединяющих смол. Поворотным моментом в отношении карбонового волокна стала возможность производителей создавать более прочные нити. Предел прочности на разрыв нитей волокна используемого в большинстве лучших рам оценивается в 500 ksi (тысяч фунтов на квадратный дюйм) <короче дохрена в мегапаскалях> в или более, хотя некоторые производители до сих пор используют нити на десять процентов слабее. Углеродные волокна также различаются по их модульной жесткости которая может быть низкой, средней и высокой или в размерности модуля упругости на растяжение материала выражаться в msi (миллионах фунтов на квадратный дюйм) или ksi. Прочность и жесткость карбоновых нитей не всегда связаны на прямую. Поэтому проектируемая композитная матрица должна быть сбалансированной по прочности и жесткости для наилучшей эффективности и износостойкости конечного продукта.
Как мы уже говорили, волокна не представляют ценности без связывающей смолы. Развитие производства смол низкой плотности <т.е. легких> позволило уменьшить объемное содержание смолы используемой в конкретном композите и соответственно увеличило содержание карбоновых нитей, повышающих прочность рамы. Смола должна обладать способностью проникать через нити и равномерно покрывать их - процесс называемый “пропитка ”. При таком уровне плотности и компактного прилегания нитей как в современных композитах легко представить, как микроскопические промежутки между нитями могут остаться незаполненными смолой, эти пустоты могут привести к расслоению и разрушению матрицы. Производители велосипедов, как правило, начинают работу с карбоновыми композитами в одной из двух форм – «Препрег» или с трубами.
Трубы из карбонового композита изначально изготавливаются в общей форме, что позволяет производителю резать трубы нужного размера и вклеивать их специальные узлы-соединения, которые могут изготавливаться из различных материалов – карбона, стали, титана и алюминия. Такой способ конструирования обеспечивает большую свободу вплоть до производства рам с индивидуальной геометрией. Тем не менее, клееная карбоновая конструкция не дает проектировщику такого разнообразия размеров и форм труб как монококовая конструкция, что приводит к увеличению веса и создает концентраторы напряжений в самых слабых точках рамы – клееных соединениях.
Другой основной способ использования карбона – это «Препрег», сокращенно от “pre-impregnated”, он представляет собой тонкий слой нитей предварительно пропитанных сырой смолой. Prepreg приклеивается к липкими листам, как обратная сторона самоклеящейся бумаги, для того, чтобы его можно было проще удерживать. Правильно удерживаемые листы хранятся в морозильных камерах для того, чтобы смола не высыхала преждевременно. При производстве эти листы режутся и кладутся слоями в комнатах с контролируемой температурой специальными людьми <хе-хе-хе> в специальных костюмах исключающих контакт со смолой. Для обеспечения рамам велосипедов их структурной прочности производители используют ряд однонаправленных листов «Препрег» из карбонового волокна. Каждый лист обозначен ориентацией волокна, которая бывает 0°, плюс 45°, минус 45°, иили плюс или минус 22.5°. Каждая ориентация придает различные механические свойства будущей раме. Слои с 0° создают прочностное свойство вдоль всей длинны рамы. 45° слои ориентации плюс и минус препятствуют скручиванию, а слои с направлением плюсминус22.5° отражают ударные нагрузки. Вместе они определяют прочность и жесткость нашей будущей рамы. <Поэтому готовое изделие похоже на рыбью чешую – прикольно>
Еще одно слово, которое вы часто услышите при изучении композитных велосипедных рам – это монокок, которое означает «структуру, в которой оболочка несет большую часть нагрузки». Композитные рамы формуются с помощью слоев Препрег в особой последовательности и ориентации. С практической точки зрения это означает, что большие части рамы (такие как передний треугольник) сформированы как единая деталь. При правильном проектировании и исполнении такая объединенная структура распределяет динамические нагрузки на большую часть монокока, вместо того, чтобы создавать точки концентрации напряжений в узлах как это при традиционном производстве рам. Монокок также дает больше возможностей при создании дизайна рам. Все это в конечном итоге дает вам (и нам) более легкий, жесткий и по нашему скромному мнению < и моему нескромному > более стильный байк.
Последовательность «Препрег» слоев называют «схемой армирования», которая определяется различными методами. Многие конторы рассказывают в своих рекламных буклетах, как они используют метод конечных элементов для разработки своей схемы, но они не говорят о том что этот метод хорош настолько насколько хорошо умеет им пользоваться человек, который проводит данный анализ. И чем сложнее форма или материал, тем сложнее получить полезную информацию с помощью метода конечных элементов.
Мы используем данный метод для создания базовой схемы армирования, но затем на помощь приходит искусство. Инженеры на нашем заводе создают образцы рам и затем тестируют их раз за разом, пока не найдут единственный правильный «рецепт», в котором будут смешаны в правильных пропорциях прочность, жесткость и наименьший вес.
Наконец мы переходим к <выпечке>.
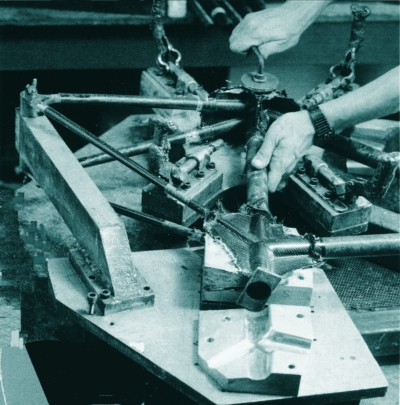
Критическим моментом в производстве композитных рам является искусность мастера, который <готовит пирог> укладывает «Препрег» в соответствии со схемой армирования и контроль качества связанный с процессом производства. Все это делается для полной уверенности, что каждая рама обладает заданной для данной конструкции прочностью, жесткостью и весом. Секции рамы укладываются вручную вокруг силиконовых <сисек> в соответствии со схемой. Этот процесс должен выполняться с большой точностью, чтобы конечный результат отвечал ожиданиям. Электронные средства управления интегрированы в процесс для обеспечения правильной последовательности построения и выбора нужного типа и количества материала <экономят падлы>.
После того как укладка слоев завершена, силиконовая форма извлекается, и компоненты помещаются в более жесткую форму. Затем все это укладывается в оригинальную форму (<обломись но> кто-то до нас придумал такую технологию) таким образом, что волокна отдельных компонентов накладываются друг на друга и становятся единой структурой при высыхании. Пневматические нагнетатели помещаются в заготовку рамы, и форма закрывается, а затем нагнетается давление 150 psi. Большая стальная форма нагревается до температуры 105 °С. Вследствие этого смола в “Препрег” пропитывает слои и застывает. После полного высыхания отдельные компоненты интегрируются друг в друга и образуют единую монококовую структуру. После того как высушенная рама извлекается из формы, она проходит много часовую ручную чистовую обработку <таджиками> для получения гладкой поверхности, готовой к покраске или покрытию лаком.
Но это еще не конец. Прежде чем покинуть фабрику, каждая рама <XXX> проходит тест на прочность и жесткость <беременными слонами>. Как нам известно такой способ испытаний является уникальным в велосипедной индустрии и обеспечивает качество за которое мы отвечаем. Вы можете сказать, что процесс очень длинный и только несколько рам могут быть сделаны за один день.
Да, это ограничивает наши производственные мощности но для нас это нормально, ведь мы всегда следуем нашему принципу...
«Больше катайся, меньше работай!» <они хоть сами поняли, че сказали?>
<А это для тех, кто …издил, что карбон нельзя чинить>
Часть 1
По сравнению с другими материалами, из которых обычно изготавливаются рамы, карбоновое волокно обладает феноменальной прочностью в целом и наилучшей усталостной прочностью. И так же как и в случае с другими материалами падение может причинить вред вашей замечательной карбоновой раме.
Насколько сильно нужно волноваться о прочности карбонового волокна при падении? Как вы можете догадаться все зависит от самого падения.
Во первых горные велосипеды из карбона не представляют в настоящий момент какой-то новый феномен. Trek и Giant выпускают горные велосипеды из карбона уже много лет без каких либо существенных проблем. BCD создает свои мощные рамы для даунхила из карбона с 1996 года.
Если вы совершите достаточно серьезное падение, вам скорее всего понадобится починить или заменить ваш байк впрочем это относится и к легким алюминиевым байкам. Прежде чем мы поговорим о том как чинят карбоновые велосипеды, мы расскажем вам немного о том что мы делаем с рамами для того чтобы вам скорее всего не пришлось этим заниматься.
На наших рамах места, которые более всего подвержены внешним ударам соответствующим образом усилены. Несколько последних слоев спроектированы таким образом, чтобы быть устойчивыми к ударам. Большая часть слоев в наших карбоновых рамах состоит из предварительно пропитанного углеродного волокна ориентированного под углами 0º, 22.5º и 45º. Плетение под углом 90º которое вы обычно видите в верхнем слое помимо декоративной функции обеспечивает наилучшее противодействие точечным ударам. Также мы добавляем слой "e glass" в местах наиболее подверженных ударам и, которые нуждаются в дополнительной прочности.
Обычно ломается матрица из смолы а не карбоновое волокно. Поэтому чем меньше смолы между волокон, тем меньше вероятности что вы увидите распространение трещины. Новые композиты с низким содержанием смолы, которые сейчас используются менее подвержены раскалыванию, тресканию или разрушению. Уменьшение содержания смолы, требуемое для пропитывания матрицы уменьшает риск поломок. (Смотрите также <мою> первую заметку о карбоне для более полной информации).
Но предположим вы очень сильно облажались и поломали немного карбонового волокна вместе с собственными костями. Хорошая новость заключается в том, что карбон можно чинить. Вы можете не верить в это, но, как правило, легче и дешевле чинить карбон, чем алюминий, титан или сталь.
Удар, который серьезно помнет алюминиевую трубу может потребовать замены всей трубы. Алюминиевые байки подвергаются термической обработке, так что кроме удаления старой и приварки новой трубы (если старая может быть заменена) вам также потребуется термическая обработка, рихтовка и покраска или анодирование рамы. Все это не требуется при восстановлении карбоновой рамы.
Наш друг Крэиг Калфи предлагает ремонт карбонового волокна. И скорее всего другие производители карбона тоже предлагают такую услугу. Крэиг работает над статьей по возможностям ремонта карбона, а также планирует добавить на свой сайт информацию по другим мастерским по ремонту карбона.
Тем временем вы можете посетить его сайт:
http://www.calfeedesign.com/pages/ship_ ... calfee.php
Демон писал(а):
просто ссылку скинь и все
Вот ссылка на оригинал
http://2006.bikesport.ru/pages/272, но моя статья подробней и интересней.

 Вход
 Регистрация
 FAQ
 Поиск
 Благодарности


 Добавлено: Пт авг 08 2008 18:52


 причем еще и трубя сделаны из листа. Сейчас трубя плетут из ниток типа как нооски


 . Тем, кто не учился на физтехе, придется сейчас напрячься… Модуль Юнга – это один из модулей упругости, характеризующий способность материала сопротивляться растяжению. Другими словами, нити углерода очень сложно порвать или растянуть. А вот с сопротивлением сжатию все хуже. Для решения этой проблемы придумали сплетать волокна между собой под определенным углом, добавив в них резиновые нити. Потом несколько слоев такой ткани соединяются между собой эпоксидными смолами. Полученный материал называется карбон или углеволокно.

