Имя пользователя:

Пароль:

{ LOG_ME_IN_SHORT }

Форум о веломобилях и лигерадах

Изготовление велотехники своими руками


Начать новую тему Ответить на тему  [ Сообщений: 10 ] 
Автор Сообщение
 Заголовок сообщения: Откуда есмь пошел карбон на Руси.
Номер сообщения:#1  Непрочитанное сообщениеДобавлено: Пт авг 08 2008 18:52 
Не в сети
Активно интересующийся
Аватара пользователя

Зарегистрирован: Пт апр 13 2007 21:11
Сообщения: 180
Откуда: Мос. обл.
Благодарил (а): 8 раз.
Поблагодарили: 0 раз.
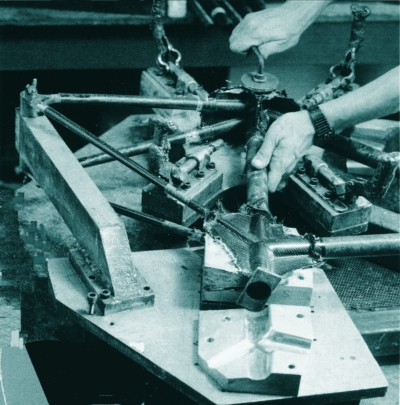
Ровно 30 лет назад (точная дата не известна, будем считать, что сегодня) была сделана первая в мире велосипедная рама с трубами из углеволокна.

Изготовлена она в единственном экспериментальном экземпляре в 1978 году во Всесоюзном научно-исследовательском и проектном институте искусственного волокна и пряжи (ВНИИИВПроект) в подмосковных Мытищах.


Вложения:
ugleplast1.jpg

_________________
Современный вел - это ещё не предел совершенства


Последний раз редактировалось blindrage Сб авг 09 2008 10:00, всего редактировалось 2 раз(а).
Вернуться к началу
 Профиль  
 
 Заголовок сообщения:
Номер сообщения:#2  Непрочитанное сообщениеДобавлено: Сб авг 09 2008 09:32 
Не в сети
Активно интересующийся
Аватара пользователя

Зарегистрирован: Пт апр 13 2007 21:11
Сообщения: 180
Откуда: Мос. обл.
Благодарил (а): 8 раз.
Поблагодарили: 0 раз.
Демон писал(а):
старая какмир тяжелая и не интересная :) причем еще и трубя сделаны из листа. Сейчас трубя плетут из ниток типа как нооски :)


Ты че блин, это ж 78-ой год!!!

А про то как щас делают статейка есть интересная. Будет время - подредактирую, выложу.

_________________
Современный вел - это ещё не предел совершенства


Вернуться к началу
 Профиль  
 
 Заголовок сообщения:
Номер сообщения:#3  Непрочитанное сообщениеДобавлено: Вс авг 10 2008 22:30 
Не в сети
Активно интересующийся
Аватара пользователя

Зарегистрирован: Пт апр 13 2007 21:11
Сообщения: 180
Откуда: Мос. обл.
Благодарил (а): 8 раз.
Поблагодарили: 0 раз.
Карбоновое волокно и технологии

Часть 2 <на самом деле это часть 1>

Пытаясь помочь вам немного приподнять завесу из непонятных терминов и различной чепухи, которую вы можете найти повсеместно, мы <то есть они – прим. ред.> решили подготовить для вас небольшой материал об основах технологии карбона. Вы наверняка заметили, что существует много красивой рекламы «карбоновых» изделий и множество заявлений о превосходстве в том или ином виде. Мы считаем, что на рынке существует множество отличных карбоновых велосипедов… <далее пустой треп и реклама> …так что не будем больше бить кулаком в грудь, а просто расскажем о том, что мы знаем о карбоновом волокне.
Слово композит дословно означает «сделанный из нескольких частей». В композитной раме, составляющими частями являются: армирующее волокно – обычно мы говорим о углеродном волокне, но это может быть стекло или кевлар или сразу и то и другое а также смола. Углеродный композит получает всю свою прочность от набора одноименных волокон в составе композита, но эти волокна ничего не значат без смолы, которая соединяет их вместе, образуя матрицу.
В прошедшее десятилетие основным фактором сделавшим возможным появление карбоновых велосипедов высочайшего качества стал прогресс в производстве, как карбонового волокна так и соединяющих смол. Поворотным моментом в отношении карбонового волокна стала возможность производителей создавать более прочные нити. Предел прочности на разрыв нитей волокна используемого в большинстве лучших рам оценивается в 500 ksi (тысяч фунтов на квадратный дюйм) <короче дохрена в мегапаскалях> в или более, хотя некоторые производители до сих пор используют нити на десять процентов слабее. Углеродные волокна также различаются по их модульной жесткости которая может быть низкой, средней и высокой или в размерности модуля упругости на растяжение материала выражаться в msi (миллионах фунтов на квадратный дюйм) или ksi. Прочность и жесткость карбоновых нитей не всегда связаны на прямую. Поэтому проектируемая композитная матрица должна быть сбалансированной по прочности и жесткости для наилучшей эффективности и износостойкости конечного продукта.
Как мы уже говорили, волокна не представляют ценности без связывающей смолы. Развитие производства смол низкой плотности <т.е. легких> позволило уменьшить объемное содержание смолы используемой в конкретном композите и соответственно увеличило содержание карбоновых нитей, повышающих прочность рамы. Смола должна обладать способностью проникать через нити и равномерно покрывать их - процесс называемый “пропитка ”. При таком уровне плотности и компактного прилегания нитей как в современных композитах легко представить, как микроскопические промежутки между нитями могут остаться незаполненными смолой, эти пустоты могут привести к расслоению и разрушению матрицы. Производители велосипедов, как правило, начинают работу с карбоновыми композитами в одной из двух форм – «Препрег» или с трубами.
Трубы из карбонового композита изначально изготавливаются в общей форме, что позволяет производителю резать трубы нужного размера и вклеивать их специальные узлы-соединения, которые могут изготавливаться из различных материалов – карбона, стали, титана и алюминия. Такой способ конструирования обеспечивает большую свободу вплоть до производства рам с индивидуальной геометрией. Тем не менее, клееная карбоновая конструкция не дает проектировщику такого разнообразия размеров и форм труб как монококовая конструкция, что приводит к увеличению веса и создает концентраторы напряжений в самых слабых точках рамы – клееных соединениях.
Другой основной способ использования карбона – это «Препрег», сокращенно от “pre-impregnated”, он представляет собой тонкий слой нитей предварительно пропитанных сырой смолой. Prepreg приклеивается к липкими листам, как обратная сторона самоклеящейся бумаги, для того, чтобы его можно было проще удерживать. Правильно удерживаемые листы хранятся в морозильных камерах для того, чтобы смола не высыхала преждевременно. При производстве эти листы режутся и кладутся слоями в комнатах с контролируемой температурой специальными людьми <хе-хе-хе> в специальных костюмах исключающих контакт со смолой. Для обеспечения рамам велосипедов их структурной прочности производители используют ряд однонаправленных листов «Препрег» из карбонового волокна. Каждый лист обозначен ориентацией волокна, которая бывает 0°, плюс 45°, минус 45°, иили плюс или минус 22.5°. Каждая ориентация придает различные механические свойства будущей раме. Слои с 0° создают прочностное свойство вдоль всей длинны рамы. 45° слои ориентации плюс и минус препятствуют скручиванию, а слои с направлением плюсминус22.5° отражают ударные нагрузки. Вместе они определяют прочность и жесткость нашей будущей рамы. <Поэтому готовое изделие похоже на рыбью чешую – прикольно>
Еще одно слово, которое вы часто услышите при изучении композитных велосипедных рам – это монокок, которое означает «структуру, в которой оболочка несет большую часть нагрузки». Композитные рамы формуются с помощью слоев Препрег в особой последовательности и ориентации. С практической точки зрения это означает, что большие части рамы (такие как передний треугольник) сформированы как единая деталь. При правильном проектировании и исполнении такая объединенная структура распределяет динамические нагрузки на большую часть монокока, вместо того, чтобы создавать точки концентрации напряжений в узлах как это при традиционном производстве рам. Монокок также дает больше возможностей при создании дизайна рам. Все это в конечном итоге дает вам (и нам) более легкий, жесткий и по нашему скромному мнению < и моему нескромному > более стильный байк.
Последовательность «Препрег» слоев называют «схемой армирования», которая определяется различными методами. Многие конторы рассказывают в своих рекламных буклетах, как они используют метод конечных элементов для разработки своей схемы, но они не говорят о том что этот метод хорош настолько насколько хорошо умеет им пользоваться человек, который проводит данный анализ. И чем сложнее форма или материал, тем сложнее получить полезную информацию с помощью метода конечных элементов.
Мы используем данный метод для создания базовой схемы армирования, но затем на помощь приходит искусство. Инженеры на нашем заводе создают образцы рам и затем тестируют их раз за разом, пока не найдут единственный правильный «рецепт», в котором будут смешаны в правильных пропорциях прочность, жесткость и наименьший вес.
Наконец мы переходим к <выпечке>.
Критическим моментом в производстве композитных рам является искусность мастера, который <готовит пирог> укладывает «Препрег» в соответствии со схемой армирования и контроль качества связанный с процессом производства. Все это делается для полной уверенности, что каждая рама обладает заданной для данной конструкции прочностью, жесткостью и весом. Секции рамы укладываются вручную вокруг силиконовых <сисек> в соответствии со схемой. Этот процесс должен выполняться с большой точностью, чтобы конечный результат отвечал ожиданиям. Электронные средства управления интегрированы в процесс для обеспечения правильной последовательности построения и выбора нужного типа и количества материала <экономят падлы>.
После того как укладка слоев завершена, силиконовая форма извлекается, и компоненты помещаются в более жесткую форму. Затем все это укладывается в оригинальную форму (<обломись но> кто-то до нас придумал такую технологию) таким образом, что волокна отдельных компонентов накладываются друг на друга и становятся единой структурой при высыхании. Пневматические нагнетатели помещаются в заготовку рамы, и форма закрывается, а затем нагнетается давление 150 psi. Большая стальная форма нагревается до температуры 105 °С. Вследствие этого смола в “Препрег” пропитывает слои и застывает. После полного высыхания отдельные компоненты интегрируются друг в друга и образуют единую монококовую структуру. После того как высушенная рама извлекается из формы, она проходит много часовую ручную чистовую обработку <таджиками> для получения гладкой поверхности, готовой к покраске или покрытию лаком.
Но это еще не конец. Прежде чем покинуть фабрику, каждая рама <XXX> проходит тест на прочность и жесткость <беременными слонами>. Как нам известно такой способ испытаний является уникальным в велосипедной индустрии и обеспечивает качество за которое мы отвечаем. Вы можете сказать, что процесс очень длинный и только несколько рам могут быть сделаны за один день.
Да, это ограничивает наши производственные мощности но для нас это нормально, ведь мы всегда следуем нашему принципу...
«Больше катайся, меньше работай!» <они хоть сами поняли, че сказали?>

<А это для тех, кто …издил, что карбон нельзя чинить>

Часть 1
По сравнению с другими материалами, из которых обычно изготавливаются рамы, карбоновое волокно обладает феноменальной прочностью в целом и наилучшей усталостной прочностью. И так же как и в случае с другими материалами падение может причинить вред вашей замечательной карбоновой раме.
Насколько сильно нужно волноваться о прочности карбонового волокна при падении? Как вы можете догадаться все зависит от самого падения.
Во первых горные велосипеды из карбона не представляют в настоящий момент какой-то новый феномен. Trek и Giant выпускают горные велосипеды из карбона уже много лет без каких либо существенных проблем. BCD создает свои мощные рамы для даунхила из карбона с 1996 года.
Если вы совершите достаточно серьезное падение, вам скорее всего понадобится починить или заменить ваш байк впрочем это относится и к легким алюминиевым байкам. Прежде чем мы поговорим о том как чинят карбоновые велосипеды, мы расскажем вам немного о том что мы делаем с рамами для того чтобы вам скорее всего не пришлось этим заниматься.
На наших рамах места, которые более всего подвержены внешним ударам соответствующим образом усилены. Несколько последних слоев спроектированы таким образом, чтобы быть устойчивыми к ударам. Большая часть слоев в наших карбоновых рамах состоит из предварительно пропитанного углеродного волокна ориентированного под углами 0º, 22.5º и 45º. Плетение под углом 90º которое вы обычно видите в верхнем слое помимо декоративной функции обеспечивает наилучшее противодействие точечным ударам. Также мы добавляем слой "e glass" в местах наиболее подверженных ударам и, которые нуждаются в дополнительной прочности.
Обычно ломается матрица из смолы а не карбоновое волокно. Поэтому чем меньше смолы между волокон, тем меньше вероятности что вы увидите распространение трещины. Новые композиты с низким содержанием смолы, которые сейчас используются менее подвержены раскалыванию, тресканию или разрушению. Уменьшение содержания смолы, требуемое для пропитывания матрицы уменьшает риск поломок. (Смотрите также <мою> первую заметку о карбоне для более полной информации).
Но предположим вы очень сильно облажались и поломали немного карбонового волокна вместе с собственными костями. Хорошая новость заключается в том, что карбон можно чинить. Вы можете не верить в это, но, как правило, легче и дешевле чинить карбон, чем алюминий, титан или сталь.
Удар, который серьезно помнет алюминиевую трубу может потребовать замены всей трубы. Алюминиевые байки подвергаются термической обработке, так что кроме удаления старой и приварки новой трубы (если старая может быть заменена) вам также потребуется термическая обработка, рихтовка и покраска или анодирование рамы. Все это не требуется при восстановлении карбоновой рамы.
Наш друг Крэиг Калфи предлагает ремонт карбонового волокна. И скорее всего другие производители карбона тоже предлагают такую услугу. Крэиг работает над статьей по возможностям ремонта карбона, а также планирует добавить на свой сайт информацию по другим мастерским по ремонту карбона.
Тем временем вы можете посетить его сайт:
http://www.calfeedesign.com/pages/ship_ ... calfee.php

Демон писал(а):
просто ссылку скинь и все
Вот ссылка на оригинал http://2006.bikesport.ru/pages/272, но моя статья подробней и интересней.


Вложения:
handscustom400.jpg

_________________
Современный вел - это ещё не предел совершенства
Вернуться к началу
 Профиль  
 
 Заголовок сообщения:
Номер сообщения:#4  Непрочитанное сообщениеДобавлено: Вт авг 12 2008 22:05 
Не в сети
Активно интересующийся
Аватара пользователя

Зарегистрирован: Пт апр 13 2007 21:11
Сообщения: 180
Откуда: Мос. обл.
Благодарил (а): 8 раз.
Поблагодарили: 0 раз.
Демон писал(а):
Прочитал.... автор всего этого дела имеет такоеже представление о карбоне как я о балете...

Мда, статейка неочень. В основном реклама. Ну так для общего развития.
Демон писал(а):
Использование углематов крайне затруднительно в домашних ну если конечно чисто случайно в гараже не стоит промышленный автоклав.

Мда, карбоновый пирожок в обычном гараже не испечешь. :cry:

Демон писал(а):
Трек давно уже отказался от карбона и перешел на новую пласмассу.

И давно перешел7 На чемпионате мира 2006 в Австралии велы были из карбона. Ты ссылку кинь - я может куплю.
Демон писал(а):
По поводу вопроса починки карбона.
Никто не сомневался, было лишь сказано что его нельзя починить в условиях автонома :)
Проще чем сталь. Даже сварка не нужна.

_________________
Современный вел - это ещё не предел совершенства


Вернуться к началу
 Профиль  
 
 Заголовок сообщения:
Номер сообщения:#5  Непрочитанное сообщениеДобавлено: Ср авг 13 2008 13:51 
Не в сети
Активно интересующийся
Аватара пользователя

Зарегистрирован: Пт апр 13 2007 21:11
Сообщения: 180
Откуда: Мос. обл.
Благодарил (а): 8 раз.
Поблагодарили: 0 раз.
Демон писал(а):


Ссылока была сдесь на сайте я даже ссылки на видео скидывал тока неомню в какую тему как и возможности купить :(

Не скидывал ты нифига. Был там один рисунок в пайнте. Не знаю насчет грузовиков. А трековые велы - из карбона.


Демон писал(а):
Кстати ремон таких рам дествительно возможен. Удаляют поврежденый элемент полностью просто заменя на новый с монококом такая хрень не пройдет.
Да не по-моему там все гораздо проще. Карбоновые детали диффундируют друг с дргом даже при комнатной температуре.

_________________
Современный вел - это ещё не предел совершенства


Вернуться к началу
 Профиль  
 
 Заголовок сообщения:
Номер сообщения:#6  Непрочитанное сообщениеДобавлено: Пт авг 15 2008 13:11 
Не в сети
Активно интересующийся
Аватара пользователя

Зарегистрирован: Пт апр 13 2007 21:11
Сообщения: 180
Откуда: Мос. обл.
Благодарил (а): 8 раз.
Поблагодарили: 0 раз.
Демон писал(а):
ссылка была на колеса
То - фигня. Вот это -тема http://www.auto123.com/en/news/car-news ... 34107&pg=1

_________________
Современный вел - это ещё не предел совершенства


Вернуться к началу
 Профиль  
 
 Заголовок сообщения: Первая карбоновая рама, изготовленная в РОССИИ.
Номер сообщения:#7  Непрочитанное сообщениеДобавлено: Сб мар 07 2009 15:55 
Не в сети
Активно интересующийся
Аватара пользователя

Зарегистрирован: Пт апр 13 2007 21:11
Сообщения: 180
Откуда: Мос. обл.
Благодарил (а): 8 раз.
Поблагодарили: 0 раз.
Первая карбоновая рама, изготовленная в РОССИИ.
"... Впервые в живую углепластиковую раму я увидел в 1990 году на соревнованиях у одного австралийца. Можно представить какое впечатление она производила. Ведь мы в советское время кроме стальных "Colnago" ничего лучше не видели. А я, так и вообще одичал после двух лет службы. Как в 89-м вернулься, словно в другую страну попал. И захотелось мне такую же сделать. Благо я учился на инженера по разработке и запуску летательных аппаратов. Отличные слесарно-токарно-фрезерные навыки получены в "путяге". А конструирую, сколько себя помню. В семейном предании хранится легенда, как мне в пять лет удалось модифицировать сломанную гэдээровскую швейную машинку маме, до сих пор работает. Задача с рамой казалась лёгкой, с композитами я уже сталкивался не понаслышке (какой я наивный был). В 93-м посчастливилось, познакомился с Юрием Петровичем Самойловым - механиком сборной СССР. Его дельные советы сформировали моё велостроительное мировоззрение. Перелопатив всю доступную в то время литературу и перепортив кучу материала я в 96-м наконец выехал на первом своём опытном образце. В 93-м сократили мои любимые ракеты, создавать которые учился. Мне повезло, по окончании института в 94-м мне предложили должность начальника экспериментального цеха в "нефтенаучном институте" (спасибо папе)! Это ускорило реализацию моего проекта (служебное положение много значит). Гонщик из меня получился так себе, одна какя-то сотая часть пелетона - фон для лидеров. Но накатанные сотни тысяч километров дали свой результат, я не понаслышке знал какая мне нужна рама. Помогло ещё то, что в конце моей спортивной карьеры тренеры меня больше использовали как механика. Каких только поломок я с рамами (ну и со всем остальным) не перечинил. Все известные слабые места рам как открытая книга. Даже в студенческие годы фирму открыл, велики, гражданам чинили. В период свободного капитализма начала 90-х мы были в нашем городе единственные. Правда все деньги ушли на мой проект. Рама вот только после всех таких усилий получилась "блин комом". Характеристики как у дорожного велосипеда типа "Суры". Рама представляет собой комбинированную конструкцию - углепластиковые (кому нравится, пусть будут карбоновые) трубы, горизонтальная и диагональная переменного сечения по длине и с псевдо квадратным поперечным сечением, подседельная круглого сечения, симметричные в пролётах нижние перья и стальные узлы со стальными верхними перьями. Такая конструкция была обусловлена некоторой функцией цели необходимой для достижения конечного результата с наименьшими затратами и максимальным эффектом. Узлы были взяты из первой моей иномарки, чешского или польского "Jaguar"-а, доставшегося мне по наследству в нашей команде. Прототипом моей углепластиковой рамы стала рама С-40 Эрнесто Кольнаги, выпушенная им в 93-м году (нравится мне итальянский стиль в технике, не бесследно видимо прошло Возрождение). На ходу рама повела себя естественно странно, при очень жёстком заднем треугольнике, в переднем горизонтальная и диагональная трубы получились как торсионы. Приёмистости практически никакой, при этом раскатывалась со спуска при 10 градусном уклоне за 10 секунд до 60 км/ч! При движении в гору реально чувствуешь, как гуляет каретка. Это движение я сейчас могу сравнить с тем как по шоссе в гору, где-то 6-10 градусов подымаюсь в динамическом стиле "танцовщицей" на своём байке "GT". Когда при прохождении одной ноги в ВМТ прокручиваешь её колено с резким проседанием в обратную сторону, а другой в НМТ прокручиваешь стопу по ходу с включением двуглавой и полусухожильной мышцы бедра на подтяжку. Причём руки работают в противофазе, как бы проталкивая переднее колесо вперёд. "GT" в таком режиме ведёт у меня как взвод солдат на мосту в ногу. Аналогично этому повела и углепластиковая, пружинила как на амортизаторах, зарываясь и рыская колонкой. Когда первый раз я выехал, представляю, как я колоритно выглядел. Натурные испытания модели это не твёрдотельное моделирование на компьютере! Всё-таки я не нарушил традиции старых ИНЖЕНЕРОВ (я выделил, а раньше писали с Ъ), когда они стояли под своими спроектированными мостами, где впервые проходили составы, испытывал всё естественно на себе. Тогда в 96-м о байках у нас только ещё слышали, а об экипировке для скоростного спуска даже представления не имели. Возможно случайные прохожие, попавшиеся мне в то историческое утро, ещё долго будут рассказывать внукам как мимо них на бешеной скорости и на странном велосипеде пронёсся хоккеист! Единственное, что было из велосипедной формы это моя каска для разделок, велоперчатки, велотуфли и самое главное - белые носки. Так как я всё-таки ракетчик, решил и здесь все традиции соблюсти. Посмотрел "Белое солнце..." вечером. А утром с фразой, которая в историческом случае была образной к происходящему, а в моём же в прямом смысле этого слова-поехал! В таком "скафандре" я не долго позорился, и убедило меня настоящее тестовое испытание. Мне опять повезло. Решил я, как-то уже неделю попугав детей в парках, проверить её серьёзно по дороге. И вот проехав километров 50, уже на обратном пути, на перекрёстке какой-то дед на запорожце решил со встречной повернуть налево. Видя, наверное, что шоссе пустое (на моё счастье) он в самый последний момент дёргает передо мной. У меня тоже в этом облачении как в ОЗК после полной выкладки, ни какой реакции уже. Торможу в самый последний момент, передний тросик рвётся, с задним скользящим колесом я продолжаю двигаться по инерции и лобовым ударом врезаюсь в районе его мотора. Хорошо я под уклон, перед этим, ослабил ремешки, ноги затекли. Скорость погасла перед ударом наверно до 30 км/ч. Перелетаю через дедовский зеп "Челенджером" и продолжаю свою намеченную траекторию, но уже без "тачки", скользя как на льду до ближайшего бордюра. Опыт и группировка это хорошо, но хоккейный мой скафандр просто класс. Отделался лёгким испугом. Дед же, притормозив и убедившись, издали, что я зашевелился, тут же срулил в свой лабиринт садовых участков. Мои же первые мысли были только о состоянии рамы. Дома раскидал весь велосипед на запчасти, осмотрел раму. Визуальный осмотр ничего не дал кроме разве, что содранной краски. Зашприцевал всю раму изнутри керосином и натерев сверху мелом, повесил до утра. На следующий день на поверхности рамы, ни каких запотеваний и проявлений мест растрескивания не нашёл! Но вот вилка (от "Чемпиона" ХВЗ) согнулась по трубе в зоне кольца нижней чашки, над короной. Угол отклонения трубы от вертикали составил 5 градусов! После этого я уже перестал бояться, что рама подо мной рассыплется, и стал ездить в нормальной велоформе. Накатал на углепластиковой раме около 2 тыс. км, ещё соревновательного наката 30 км, проехал пару прикидок для себя. Рама по прочностным характеристикам получилась удовлетворительной, а по ходовым так себе - дрова. С этого момента я её забросил в цеху на работе на склад и начал разрабатывать новую раму с учётом всех недостатков опытного образца. В 98-м родилась новая рама. Полностью углепластиковая. Геометрия классическая от Кольнаги. Единственное я улучшил геометрию поверхностных сопряжений. Добивался, чтобы блики были идеальными линиями. В 99-м убедившись, что рама превзошла все мои ожидания по ходовым характеристикам (была разработана новая технология формовки узлы в монокок), решил показать её Самойлову, с которым постоянно поддерживал связь. У меня сжалось сердце и бешено заколотилось, когда Юрий Петрович деловито взял раму в руки, осмотрел как хирург пациента. Потом зажал за каретку в тиски и начал сжимать и разжимать со всей силой перья, пробуя их жёсткость. Задал пару технических вопросов. Посмотрел положение всех осей, а потом так разнёс перьевые ушки (слово "петухи" мне не нравится, но в моём случае именно "это" и было). Он меня отвёл в торговый зал "СпортСервиса" рядом со своей мастерской и показал "Colnago" и дизайн их ушек. Конечно не в мою пользу, я давно отстал от формы, да и огромные они у меня какие-то получились (я же военный инженер, как учили запас прочности в расчётах как для танка). Он мне говорит:- Тут тоже одни умельцы приносили раму из магния, а для проверки взяли и предложили им положить раму на пол и встать на ушки перьев, ну она и сложилась - он берёт свою титановую для байка раму кладёт на пол и спокойно становится на перья. Потом когда мы отметили день рождения Рамы, я взял, тоже "А гулять, так гулять" и бросив свою углепластиковую раму на пол и...встал на перья. Прыгать как Самойлов по своему байку я не стал, ну их к лешему такие эксперименты, держит и ладно мой вес 70 кг, всё равно рама не испытывает таких нагрузок в реальности. Юрий Петрович раскритиковал мой выбор типа рамы -шоссейной. Надо было делать байк, говорит. Надавал мне кучу титановых "железок" и предложил сделать титановую раму с углепластикоывми вставками. Раму я сварил по его геометрии, да так и валяется она у меня на кухне за ящиками. К этому времени я понял, что продвинуть производство рам сложно. Хоть я к этому времени построил на новом месте, на работе цех, наладил производство. Но этого мало. Это наукоёмкая и высокотехнологичная область товара, а мне не хватает знаний и статуса. Здесь мне опять повезло. Меня познакомили с профессором Пындаком, доктором технических наук, заслуженным изобретателем России. Пындак очень много мне дал для моего формирования как учёного. Самойлова и Пындака я считаю своими настоящими учителями. Виктор Иванович набирал в это время аспирантов. Притом производство стало тяготить, план там, да всякая рутина КЗоТовская. Я и подписался на это сомнительное дело. Зато мне удалось протестировать раму не только на дороге где только субъективные ощущения критерий оценки, но и погонять на стендах, проанализировать научными методами помимо "тыка". Вот и 2006. Вот и вся история создания первой российской углепластиковой рамы. Киевляне с "Элин" и Мытищи не в счёт это Украина и Советский Союз, а из российских экспериментов мне ничего не попалось... Цена её 16 лет моей жизни. От замысла до воплощения...

С уважением, Алексей Щербин. "

Письмо взято из ОЛД-ВЕЛО. Фоток, к сожалению, не нашел. Мужик - молодец!

_________________
Современный вел - это ещё не предел совершенства


Вернуться к началу
 Профиль  
 
 Заголовок сообщения: ЭПОХА КАРБОНА
Номер сообщения:#8  Непрочитанное сообщениеДобавлено: Вс мар 08 2009 09:25 
Не в сети
Активно интересующийся
Аватара пользователя

Зарегистрирован: Пт апр 13 2007 21:11
Сообщения: 180
Откуда: Мос. обл.
Благодарил (а): 8 раз.
Поблагодарили: 0 раз.
Взято из какого-то автомобильного сайта:

ЭПОХА КАРБОНА

…Новые группы животных начинают завоевывать сушу, но их отрыв от водной среды не был еще окончательным. К концу карбона (350-285 млн. лет назад) относится появление первых пресмыкающихся – полностью наземных представителей позвоночных…
Учебник по биологии :lol:

Спустя 300 миллионов лет карбон снова вернулся на Землю. Речь о технологиях, которые олицетворяют новое тысячелетие. Карбон – это композитный материал. Основу его составляют нити из углерода, которые имеют различную прочность. Эти волокна имеют такой же модуль Юнга, как и сталь, но при этом их плотность даже меньше, чем у алюминия (1600 кг/м3) :!: . Тем, кто не учился на физтехе, придется сейчас напрячься… Модуль Юнга – это один из модулей упругости, характеризующий способность материала сопротивляться растяжению. Другими словами, нити углерода очень сложно порвать или растянуть. А вот с сопротивлением сжатию все хуже. Для решения этой проблемы придумали сплетать волокна между собой под определенным углом, добавив в них резиновые нити. Потом несколько слоев такой ткани соединяются между собой эпоксидными смолами. Полученный материал называется карбон или углеволокно.

С середины прошлого века многие страны проводили эксперименты с получением карбона. В первую очередь в этом материале были заинтересованы, конечно, военные. В свободную продажу карбон поступил только в 1967 году. Первой фирмой, занявшейся реализацией нового материала, стала британская фирма Morganite Ltd. При этом продажа углеволокна, как стратегического товара, была строго регламентирована.

Достоинства и недостатки
Наиболее важное достоинство углеволокна – это высочайшее отношение прочности к весу. Модуль упругости лучших «сортов» углеволокна может превышать 700 ГПа :!: (а это нагрузка 70 тонн на квадратный миллиметр!), а разрывная нагрузка может достигать 5 ГПа :!: . При этом карбон на 40% легче стали и на 20% легче алюминия :) .

Среди недостатков карбона: длительное время изготовления, высокая стоимость материала и сложность в восстановлении поврежденных деталей. Еще один недостаток: при контакте с металлами в соленой воде углепластик вызывает сильнейшую коррозию и подобные контакты следует исключать. Именно по этой причине карбон так долго не мог войти в мир водного спорта (недавно этот недостаток научились обходить).


Другое важное свойство карбона – низкая способность к деформации и небольшая упругость. При нагрузке карбон разрушается без пластической деформации. Это означает, что карбоновый монокок будет защищать гонщика от сильнейших ударов. Но если не выдержит – то не погнется, а сломается. Причем разлетится на острые куски.

Получение углеволокна
На сегодняшний день существуют несколько способов получения углеволокна. Основные: химическая осадка углерода на филамент (носитель), выращивание волоконноподобных кристалов в световой дуге, и построение органических волокон в специальном реакторе – автоклаве. Последний способ получил наибольшее распространение, но и он довольно дорог и может применяться только в промышленных условиях. Сначала нужно получить нити углерода. Для этого берут волокна материала с названием полиакрилонитрил (он же PAN) ТЕХНОЛОГИЮ НАШИ ПРИДУМАЛИ ЕЩЕ В 1960 Г, А ЭТИ ГОНДОНЫ ПАН ПИШУТ ПО АНГЛИЙСКИ, нагревают их нагреваются до 260°С и окисляют. Полученный полуфабрикат нагревается в инертном газе. Долговременное нагревание при температурах от нескольких десятков до нескольких тысяч градусов Цельсия приводит к процессу так называемого пиролиза – с материала убывают летучие составляющие, частицы волокон образуют новые связи. При этом происходит обугливание материала – «карбонизация» и отторжение неуглеродный соединений. Завершающий этап производства углеволокна включает в себя переплетение волокон в пластины и добавление эпоксидной смолы. В результате получаются листы черного углеволокна. Они имеют хорошую упругость и большую нагрузку на разрыв. Чем больше проводит времени материал в автоклаве, и чем больше температура, тем более качественный получается карбон. При изготовлении космического углеволокна температура может достигать 3500 градусов :!: ! Самые прочное сорта проходят дополнительно еще несколько ступеней графитирования в инертном газе. Весь этот процесс очень энергоемкий и сложный, потому карбон заметно дороже стеклопластика. Осуществить процесс дома не пытайся :( , даже если у тебя есть автоклав – в технологии множество хитростей... :?:

Карбон в автомире
Появление карбона не могло не заинтересовать конструкторов гоночных автомобилей. К моменту появления углеволокна на трассах F1, почти все монококи делались из алюминия. Но у алюминия были недостатки, в числе которых его недостаточная прочность при больших нагрузках. Увеличение прочности требовало увеличения размеров монокока, а следовательно и его массы. Углеволокно оказалось великолепно подходящей альтернативой алюминию.


Первым автомобилем, шасси которого было выполнено из углеволокна, стал McLaren МР4. Путь карбона в автоспорте был тернист и заслуживает отдельного рассказа. На сегодняшний день карбоновый монокок имеют абсолютно все болиды Формулы-1, а так же практически все «младшие» формулы, ну и большинство суперкаров, естественно. Напомним, монокок – это несущая часть конструкции болида, к нему крепятся двигатель и коробка, подвеска, детали оперения, сидение гонщика. Одновременно он играет роль капсулы безопасности.

Тюнинг
Когда мы говорим «карбон», то вспоминаем, конечно, капоты тюнинг-каров. Однако сейчас нет кузовной детали, которая не могла бы быть сделана из карбона – не только капоты, но и крылья, бампера, двери и крыши... Факт экономии веса очевиден. Средний выигрыш в весе при замене капота на карбоновый составляет 8 кг. Впрочем, для многих главным будет тот факт, что карбоновые детали практически на любой машине выглядят безумно стильно!

Карбон появился и в салоне. На крышках тумблеров из углеволокна много не сэкономишь, но эстетика – вне сомнений. Салонами с элементами карбона не брезгуют ни Ferrari, не Bentley.

Но карбон это не только материал дорогого стайлинга. Например, он прочно прописался в сцеплении автомобилей; причем из углеволокна делают и фрикционные накладки, и сам диск сцепления. Карбоновая «сцепа» имеет высокий коэффициент трения, мало весит, и в три раза сильнее сопротивляются износу, чем обычная «органика».


Другой областью применения карбона стали тормоза. Невероятные характеристики тормозов современной F1 обеспечивают диски из карбона, способные работать при высочайших температурах. Они выдерживают до 800 циклов нагрева за гонку. Каждый из них весит менее килограмма, тогда как стальной аналог как минимум в три раза тяжелее. На обычную машину карбоновые тормоза пока не купить, но на суперкарах подобные решения уже попадаются.

Другой часто используемый тюнинг-девайс – прочный и легкий карбоновый карданный вал. А еще недавно прошел слух, что Ferrari F1 собирается установить на свои машины карбоновые коробки передач…

Наконец, карбон обширно применяется в гоночной одежде. Карбоновые шлемы, ботинки с карбоновыми вставками, перчатки, костюмы, защита спины и.т.д. Такой «экип» не только лучше смотрится, но и повышает безопасность и снижает вес (очень важно для шлема). Особой популярностью карбон пользуется у мотоциклистов. Самые продвинутые байкеры одевают себя в карбон с ног до головы, остальные тихо завидуют и копят деньги.

Новая религия
Незаметно и тихо подкралась новая карбоновая эпоха. Карбон стал символом технологий, совершенства и нового времени. Его используют во всех технологичных областях – спорт, медицина, космос, оборонная промышленность. Но улеволокно проникает и в наш быт! Уже можно найти ручки, ножи, одежду, чашки, ноутбуки, даже карбоновые украшения… А знаешь, в чем причина популярности? Все просто: Формула 1 и космические корабли, снайперские винтовки последних образцов, монококи и детали суперкаров – чувствуешь связь? Все это лучшее в своей отрасли, предел возможностей современных технологий. И люди, покупая карбон, покупают частичку недосягаемого для большинства совершенства…


Факты БУРЖУЙСКИЕ:
-в листе карбона толщиной 1 мм 3-4 слоя углеродных волокон
-в 1971 году британская фирма Hardy Brothers первая в мире представила удилища для ловли рыбы из углеволокна
-сегодня из карбона изготавливают высокопрочные канаты, сети для рыбодобывающих судов, гоночные паруса, двери кабины пилотов самолетов, пуленепробиваемые защитные армейские каски
-для спортивной стрельбы из лука на длинные дистанции спортсмены профессионалы обычно используются стрелы из алюминия и карбона.

На Essen Motor Show мы увидели у одного сотрудника стенда AutoArt чумовое карбоновое кольцо на пальце. На просьбу показать товар в своем бескрайнем каталоге он ответил, что это вообще-то просто карбоновая втулка, которую он снял со своего велосипеда… :arrow:

_________________
Современный вел - это ещё не предел совершенства


Вернуться к началу
 Профиль  
 
 Заголовок сообщения:
Номер сообщения:#9  Непрочитанное сообщениеДобавлено: Вс мар 08 2009 13:27 
Щас на начинают делать рамы из высокопрочного нейлона Zytel методом экструзии материала, поставляет фирма DuPont, начинали они кстати с производства дисков из пластика для 16м грузовиков!!!
Щас делаются обода для маунтин байков и рамы заявляют что цена при том же качестве и весе дешевле на несколько порядков!!!

в курилке продолжение...


Вернуться к началу
  
 
 Заголовок сообщения: Карбон от лампочки до наших дней
Номер сообщения:#10  Непрочитанное сообщениеДобавлено: Пн мар 09 2009 01:37 
Не в сети
Активно интересующийся
Аватара пользователя

Зарегистрирован: Пт апр 13 2007 21:11
Сообщения: 180
Откуда: Мос. обл.
Благодарил (а): 8 раз.
Поблагодарили: 0 раз.
Карбон от лампочки до наших дней
Статья взята из Википедии

Немного истории
Впервые получение и применение углеродных волокон (УВ) (точнее, нитей) было предложено и запатентовано известным американским изобретателем — Томасом Алва Эдисоном в 1880 г. в качестве нитей накаливания в электрических лампах. Эти волокна получались в результате пиролиза хлопкового или вискозного волокна и отличались хрупкостью и высокой пористостью и впоследствии были заменены вольфрамовыми нитями. В течение последующих 20 лет он же предложил получать углеродные и графитированные волокна на основе различных природных волокон. Вторично интерес к углеродным волокнам появился в середине XX в., когда велись поиски материалов, пригодных для использования в качестве компонентов композитов для изготовления ракетных двигателей. УВ по своим качествам оказались одними из наиболее подходящих для такой роли армирующими материалами, поскольку они обладают высокой термостойкостью, хорошими теплоизоляционными свойствами, коррозионной стойкостью к воздействию газовых и жидких сред, высокими удельными прочностью и жесткостью. В 1958 г. в США были получены УВ на основе вискозных волокон. При изготовлении углеродных волокон нового поколения применялась ступенчатая высокотемпературная обработка ГТЦ-волокон (900 °C, 2500 °C), что позволило достичь значений предела прочности при растяжении 330—1030 МПа и модуля упругости 40 ГПа. Несколько позднее (в 1960 г.) была предложена технология производства коротких монокристаллических волокон («усов») графита с прочностью 20 ГПа и модулем упругости 690 ГПа. «Усы» выращивались в электрической дуге при температуре 3600 °C и давлении 0,27 МПа (2,7 атм). Совершенствованию этой технологии уделялось много времени и внимания на протяжении ряда лет, однако в настоящее время она применяется редко ввиду своей высокой стоимости по сравнению с другими методами получения углеродных волокон. Почти в то же время в России и несколько позже, в 1961 г., в Японии были получены УВ на основе полиакрилонитрильных (ПАН) волокон. Характеристики первых углеродных волокон на основе ПАН были невысоки, но постепенно технология совершенствовалась и уже через 10 лет (к 1970 г.) были получены углеродные волокна на основе ПАН-волокон с пределом прочности 2070 МПа и модулем упругости 480 ГПа. Тогда же была показана возможность получения углеродных волокон по этой технологии с еще более высокими механическими характеристиками: модулем упругости до 800 ГПа :!: и пределом прочности более 3 ГПа (по последним данным 5.5 ГПа). УВ на основе нефтяных пеков были получены в 1970 г. также в Японии. За счет специальных технологических приемов механические свойства УВ из пеков могут быть повышены до уровня волокон на основе ПАН. С этого времени разработки УВ развивались во многих фирмах и организациях мира, которые соревновались в достижении наиболее высоких механических свойств. Это соревнование продолжается и сегодня, однако, достигнув рекордных значений, повышать дальше показатели механических свойств оказалось весьма трудно.


--------------------------------------------------------------------------------

Получение

Структуры, образующиеся при окислении ПАН-волокнаУВ обычно получают термической обработкой химических или природных органических волокон, при которой в материале волокна остаются главным образом атомы углерода. Температурная обработка состоит из нескольких этапов. Первый из них представляет собой окисление исходного (полиакрилонитрильного, вискозного) волокна на воздухе при температуре 250 °C в течение 24 часов. В результате окисления образуются лестничные структуры. После окисления следует стадия карбонизации — нагрева волокна в среде азота или аргона при температурах от 800 до 1500 °C. В результате карбонизации происходит образование графитоподобных структур. Процесс термической обработки заканчивается графитизацией при температуре 1600-3000°С, которая также проходит в инертной среде. В результате графитизации количество углерода в волокне доводится до 99 %. Помимо обычных органических волокон (чаще всего вискозных и полиакрилонитрильных), для получения У. в. могут быть использованы специальные волокна из фенольных смол, лигнина, каменноугольных и нефтяных пеков.


Дополнительная переработка УВ
Углеродные волокна могут выпускаться в разнообразном виде: штапелированные (резаные, короткие) нити, непрерывные нити, тканые и нетканые материалы. Наиболее распространенный вид продукции — жгуты, пряжа, ровинги, нетканые холсты. Изготовление всех видов текстильной продукции производится по обычным технологиям, так же как для других видов волокон. Вид текстильной продукции определяется предполагаемым способом использования УВ в композиционном материале, точно так же, как и сам метод получения композита. Основные методы получения композитов, армированных углеродными волокнами, являются обычными для волокнистых материалов: выкладка, литье под давлением, пултрузия и другие. В настоящее время выпускается ряд видов УВ и УВМ, основные из которых перечислены ниже. На основе вискозных нитей и волокон: • нити, ленты, ткани — Урал®, УВК®, Вискум®; • нетканый материал — Карбопон®;АНМ-200 • активированные сорбирующие ткани — Бусофит®,САУТ-1С, АУТ-М; • активированные сорбирующие нетканые материалы — Карбопон-Актив®. На основе вискозных штапельных волокон: • волокна и нетканые материалы: карбонизованые — Углен® и графитированые — Грален®; На основе ПАН-нитей и жгутов: • ленты и ткани — ЛУ®, УКН®, Кулон®, Элур®. • активированные сорбирующие волокна и нетканые материалы — Актилен®, Ликрон®; • дисперсный порошок из размолотых волокон — Ваулен®, АУТ-МИ (для медицинских целей). На основе ПАН-волокон: • Волокна и нетканые материалы: карбонизованные — Эвлон® и графитированные — Конкор®. Выпускают УВ и за рубежом: в США — Торнел®, Целион®, Фортафил®; в Великобритании — Модмор®, Графил®; в Японии — Торейка®, Куреха-лон® и т. д.[1].

В настоящее время в СНГ углеродные волокна производятся на двух предприятиях: "Аргон" (г. Балаково, Россия) - производство на основе ПАН (полиакрилонитрила) и РУП "Светлогорское ПО Химволокно" (г. Светлогорск, Беларусь) - производство на основе вискозы. Оба предприятия обладают собственными мощностями по производству прекурсора. Предприятие в Беларуси - крупнейший мировой производитель углеволокна из вискозы. По некоторым данным, продолжают работать обе линии НПО «Химволокно» в г. Мытищи был там - жопа. Существовавшие во времена СССР в г. Бровары (под Киевом, Украина), г. Запорожье (Украина) г. С.-Петербурге (НПО "Химволокно"), г. Шуе (Россия) утрачены безвозвратно. Неясна судьба производств в г. Челябинск и г. Электроугли Московской области. Предположительно, частичное оборудование (печи активации) имеются в распоряжении АО "Неорганика", г. Электросталь.


Свойства
УВ имеют исключительно высокую теплостойкость: при тепловом воздействии вплоть до 1600—2000 °С в отсутствии кислорода механические показатели волокна не изменяются. Это предопределяет возможность применения УВ в качестве тепловых экранов и теплоизоляционного материала в высокотемпературной технике. На основе УВ изготавливают углерод-углеродные композиты, которые отличаются высокой абляционной стойкостью. УВ устойчивы к агрессивным химическим средам, однако окисляются при нагревании в присутствии кислорода. Их предельная температура эксплуатации в воздушной среде составляет 300—350°С. Нанесение на УВ тонкого слоя карбидов, в частности SiC, или нитрида бора позволяет в значительной мере устранить этот недостаток. Благодаря высокой химической стойкости УВ применяют для фильтрации агрессивных сред, очистки газов, изготовления защитных костюмов и др. Изменяя условия термообработки, можно получить УВ с различными электрофизическими свойствами (удельное объёмное электрическое сопротивление от 2·10^-3 до 10^6 ом/см) и использовать их в качестве разнообразных по назначению электронагревательных элементов, для изготовления термопар и др.

Активацией УВ получают материалы с большой активной поверхностью (300—1500 м²/г), являющиеся прекрасными сорбентами. Нанесение на волокно катализаторов позволяет создавать каталитические системы с развитой поверхностью.

Обычно УВ имеют прочность порядка 0,5—1 Гн/м² и модуль 20—70 Гн/м², а подвергнутые ориентационной вытяжке — прочность 2,5—3,5 Гн/м² и модуль 200—450 Гн/м². Благодаря низкой плотности (1,7—1,9 г/м³) по удельному значению (отношение прочности и модуля к плотности) механических свойств УВ превосходят все известные жаростойкие волокнистые материалы. На основе высокопрочных и высокомодульных УВ с использованием полимерных связующих получают конструкционные углеродопласты. Разработаны композиционные материалы на основе УВ и керамических связующих, УВ и углеродной матрицы, а также УВ и металлов, способные выдерживать более жесткие температурные воздействия, чем обычные пластики.


Применение
УВ применяют для армирования композиционных, теплозащитных, хемостойких в качестве наполнителей в различных видах углепластиков. Наиболее емкий рынок для УВ в настоящее время - производство первичных и вторичных структур в самолетах "Боинг" и "Аэробус" (до 30тн на одно изделие). По причине резко возросшего спроса в 2004-2006г.г. на рынке наблюдался большой дефицит волокна, что привело к его резкому удорожанию.

Из УВМ изготовляют электроды, термопары, экраны, поглощающие электромагнитное излучение, изделия для электро- и радиотехники. На основе УВ получают жесткие и гибкие электронагреватели, в том числе ставшие полулярными т.н. "карбоновые нагреватели", обогреваемую одежду и обувь. Углеродный войлок - единственно возможная термоизоляция в вакуумных печах, работающих при температуре 1100 С и выше. Благодаря химической инертности углеволокнистые материалы используют в качестве фильтрующих слоев для очистки агрессивных жидкостей и газов от дисперсных примесей, а также в качестве уплотнителей и сальниковых набивок. УВА и углеволокнистые ионообменники служат для очистки воздуха, а также технологических газов и жидкостей, выделения из последних ценных компонентов, изготовления средств индивидуальной защиты органов дыхания. Широкое применение находят УВА (в частности, актилен) в медицине для очистки крови и других биологических жидкостей, в повязках при лечении ран и ожогов, как лекарственное средство (Ваулен) при отравлениях (благодаря их высокой способности сорбировать яды, препарат "Белосорб"), как носители лекарственных и биологически активных веществ. УВ катализаторы используют в высокотемпературных процессах неорганических и органических синтеза, а также для окисления содержащихся в газах примесей (СО до CO2, SO2 до SO3 и др.).

Примечание: небольшие расхождения в физических величинах с вышеизложенными статьями обусловлены разными датами написания этих статей. Типа прогресс не стоит на месте.

_________________
Современный вел - это ещё не предел совершенства


Вернуться к началу
 Профиль  
 
Показать сообщения за:  Поле сортировки  
Начать новую тему Ответить на тему  [ Сообщений: 10 ] 


Кто сейчас на конференции

Сейчас этот форум просматривают: нет зарегистрированных пользователей и гости: 1


Вы не можете начинать темы
Вы не можете отвечать на сообщения
Вы не можете редактировать свои сообщения
Вы не можете удалять свои сообщения
Вы не можете добавлять вложения

Найти:
Перейти:  
. Powered by phpBB® Forum Software © phpBB Group
Русская поддержка phpBB
[ Time : 0.121s | 19 Queries | GZIP : On ]